Ve FE PRODUKT plánujeme od ledna 2027 spustit laserové řezání plechů. Jak může světlo krájet ocel a proč k tomu potřebuje plyn? Nahlédněte do světa laseru, plazmy a CNC pálení a zjistěte, co se děje mezi výkresem a hotovým výpalkem.
VĚDĚLI JSTE, ŽE…? · BLOG FEPRO
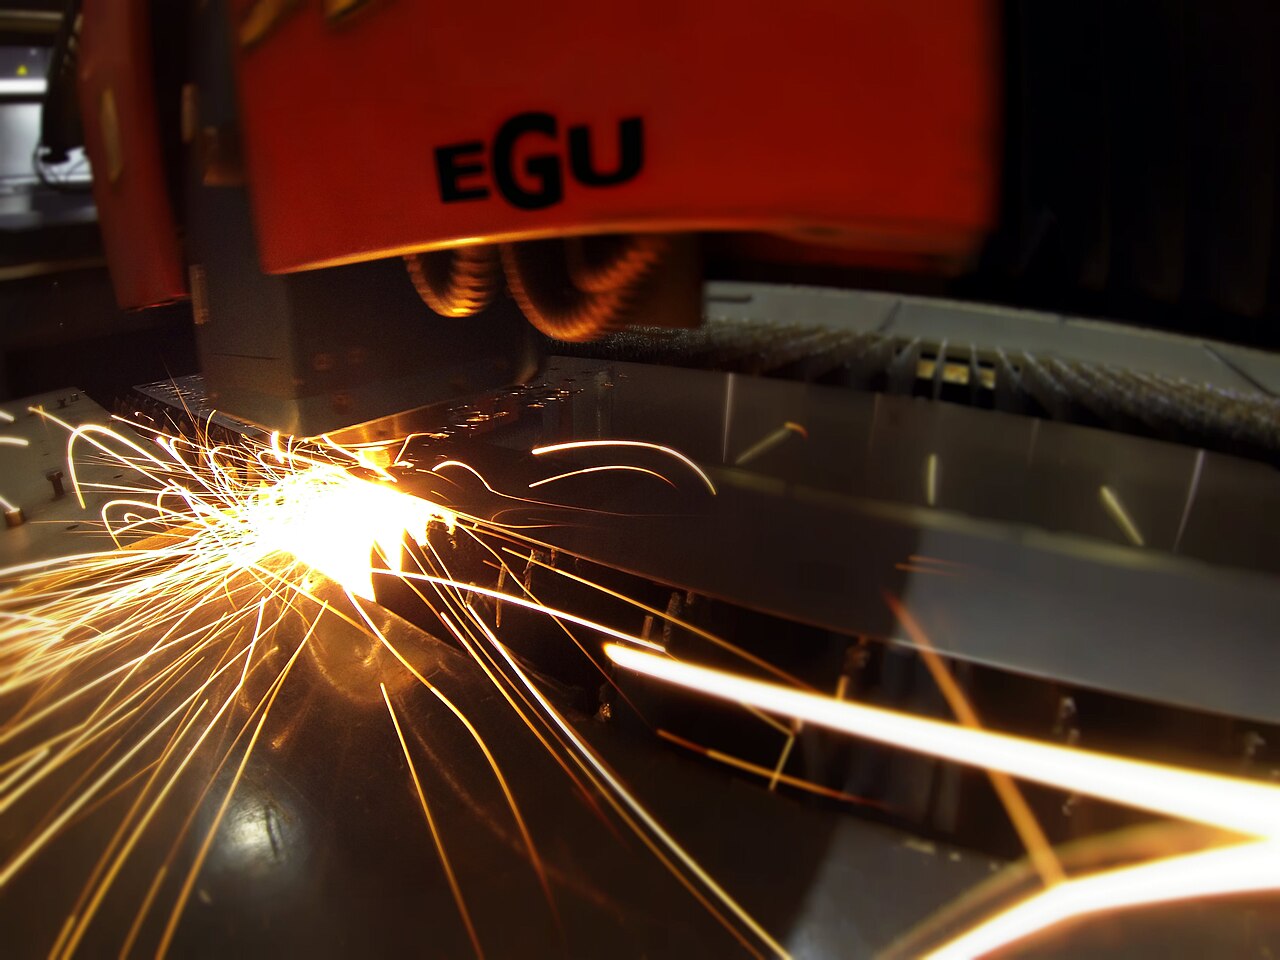
V dílně to vypadá skoro jako kouzlo. Řezací hlava přejede nad plechem a za ní zůstává přesný obrys. Žádný pilový list, žádný kotouč zakusující se do kovu. Jen světlo, teplo a proud plynu.
Přirovnání k máslu je samozřejmě nadsázka. Ocel zůstává ocelí. Trik spočívá v tom, jak soustředit dostatek energie na velmi malé místo.
Světlo, které má pořádně napilno
Vzpomenete si na lupu, která dokáže soustředit sluneční světlo do malého bodu? Podobná představa pomůže i tady: rozhodující není jen celkový výkon, ale také plocha, na kterou se energie soustředí.
Průmyslový laser vytváří intenzivní světelný paprsek. Optika v řezací hlavě jej zaostří na povrch plechu. Kov v místě dopadu rychle pohltí energii a zahřeje se natolik, že se začne tavit. Při některých způsobech laserového dělení se materiál také odpařuje.
Hlava se pohybuje po naprogramované dráze a horká oblast postupuje s ní. Vzniká úzká řezná spára. Plech tedy nerozděluje mechanický tlak nástroje, ale soustředěná energie.
Neviditelný pomocník: plyn
Kdybychom kov pouze roztavili a nechali ho na místě, neměli bychom čistý řez. Proto tryskou kolem paprsku proudí řezný plyn, který pomáhá dostat taveninu ze spáry ven.
Volba plynu zároveň mění to, co se během řezání děje. Dvě běžné možnosti mají odlišnou roli:
- Dusík při tavném řezání: laser dodává energii k roztavení kovu a proud plynu taveninu vyfukuje. Dusík přitom chrání horkou hranu před okolním vzduchem a omezuje vznik oxidické vrstvy.
- Kyslík při oxidačním řezání: zahřátá ocel reaguje s kyslíkem. Reakce uvolňuje další teplo a pomáhá procesu. Na hraně ovšem vznikají oxidy, které může být před navazující úpravou potřeba odstranit.
Proto může stejný materiál při jiném nastavení vypadat po rozříznutí trochu jinak. Nejde pouze o to „přidat výkon“. Důležitá je souhra paprsku, plynu a pohybu.
Jak stroj ví, kudy má jet?
Odpověď se skrývá ve zkratce CNC – počítačové číslicové řízení. Z výkresu se připraví výrobní program, který určuje dráhu a potřebné kroky. Stroj potom sleduje zadaný obrys.
CNC přitom není jiné slovo pro laser. Je to způsob řízení stroje. Počítač může vést laserovou hlavu, plazmový hořák i hořák pro pálení plamenem. Zdroj tepla je jiný, princip řízeného pohybu podobný.
Právě proto dává smysl zajímat se při poptávce nejen o technologii, ale především o výsledek: z čeho má díl být, jak bude silný a co musí splňovat.

Proč někdy nestačí jen zmáčknout tlačítko
Na videu bývá vidět hlavně efektní řez. Příprava a správné nastavení ale rozhodují o tom, jak bude díl vypadat a zda se hodí k dalšímu zpracování.
Roli hrají materiál, jeho tloušťka, geometrie dílu, výkon stroje, poloha ohniska, rychlost i řezný plyn. Malý otvor v silném plechu představuje jinou úlohu než dlouhá rovná hrana v tenkém materiálu.
Ani bezkontaktní proces není bez tepelného vlivu. Okolí řezu se zahřívá a může dojít k místním změnám materiálu nebo deformaci. Kvalitní hrana také automaticky neznamená, že díl nepotřebuje odjehlení, očištění či další obrábění.
Laser umí být přesný a rychlý. Rozumný výběr technologie ale začíná výkresem a požadavky na součást.
Laser, plazma a plamen: tři cesty k výpalku
Laser používá soustředěný paprsek. Plazma dělí elektricky vodivý materiál horkým proudem ionizovaného plynu vytvářeným elektrickým obloukem. Při kyslíkovém pálení se ocel nejprve předehřeje a kyslík potom podporuje její oxidaci a odstraňování materiálu z řezu.
Každý postup má své místo. Při volbě se řeší tloušťka a druh plechu, požadované detaily, stav hrany, následné zpracování i ekonomika zakázky. Neexistuje jediná technologie, která by byla nejlepší pro všechny výpalky.
A jak pálíme plechy ve FE PRODUKT?
Ve společnosti FE PRODUKT v Olomouci nabízíme CNC pálení plechů plazmou a technologií kyslík–zemní plyn. Od ledna 2027 plánujeme ve společnosti FE PRODUKT spustit také laserové řezání plechů.
Podle zveřejněných parametrů zpracováváme plazmou plechy o tloušťce 0,5–20 mm a kyslíkovými hořáky ocel o tloušťce 10–130 mm. Maximální formát pálení je 2050 × 6050 mm. Vhodnost konkrétního dílu a materiálu je potřeba posoudit podle zadání.

Co si připravit pro poptávku?
Ideální začátek je jednoduchý: výkres, materiál, tloušťka a počet kusů. Přidejte požadované tolerance a informaci, zda se bude díl dál svařovat, lakovat nebo obrábět. Pomůže to posoudit vhodný postup i návazné operace.
Přijímáme data ve formátech DXF a DWG nebo výkresovou dokumentaci. Materiál můžeme dodat z vlastního skladu podle specifikace; je možná také práce s materiálem dodaným zákazníkem.
Prohlédněte si možnosti CNC pálení plechů a kontakty pro poptávku →
Až příště uvidíte z plechu vypadnout přesný tvar, možná si vybavíte celý příběh: energii, plyn, výkres a dobře připravený stroj. Sprška jisker je jen jeho nejviditelnější část.
Další překvapivé využití kovů najdete v článku 5 neuvěřitelných věcí, které by bez oceli neexistovaly. Nářadí pro další práci v dílně pak najdete na FEPRO.cz.
Odborné zdroje: TRUMPF – princip laserového řezání, tavné řezání, oxidační řezání; TWI – laserové řezání a plazmové řezání. Parametry služeb: FE PRODUKT – CNC pálení plechů.


